
Analisis Kegagalan Alat Penggerudian Batu dan Amalan Terbaik untuk Jangka Hayat Perkhidmatan yang Lebih Panjang
Alat penggerudian batu berfungsi dalam salah satu persekitaran mekanikal yang paling sukar dalam perlombongan, penggalian terowong, pengkuarian dan pembinaan. Mata gerudi, rod gerudi, penyesuai shank dan gandingan mesti memindahkan tenaga hentaman berulang semasa berputar di bawah beban dan beroperasi dalam batuan, habuk, air dan getaran yang kasar.
Oleh kerana alat ini merupakan komponen habis guna, haus dijangka berlaku. Walau bagaimanapun, kegagalan pramatang adalah berbeza daripada haus biasa. Kehilangan butang karbida, badan mata gergaji yang patah, kerosakan ulir, patah rod dan keretakan lesu awal boleh menghentikan penggerudian lama sebelum alat mencapai jangka hayatnya yang dijangkakan.
Strategi alat penggerudian yang praktikal harus memberi tumpuan kepada dua matlamat: mengenal pasti punca sebenar kegagalan dan menambah baik sistem penggerudian yang lengkap. Jangka hayat alat bergantung pada reka bentuk, kualiti bahan, proses pembuatan, pemilihan alat, parameter operasi, penyelenggaraan dan amalan pengendali.
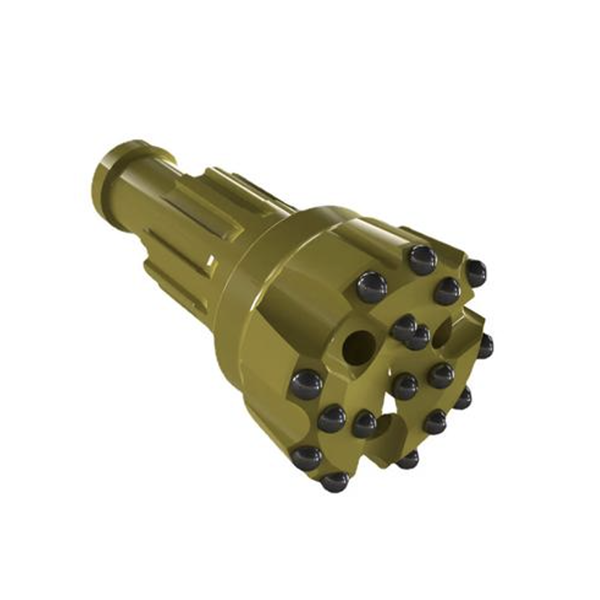
Mod Kegagalan Mata Gerudi Biasa
Kegagalan mata gerudi sering dibahagikan kepada haus biasa dan kerosakan tidak normal. Haus biasa berlaku secara beransur-ansur apabila mata gerudi bersentuhan dengan batu dan keratan gerudi. Kerosakan tidak normal termasuk sisipan karbida yang patah, butang yang hilang, badan mata gerudi yang retak, bilah yang retak dan sambungan yang rosak.
Bagi mata pisau jenis bilah, sayap pemotong nipis boleh haus dengan cepat dan kehilangan kestabilan geometri. Apabila haus jejari meningkat, lubang mungkin menjadi tidak bulat, rintangan putaran boleh berubah, dan kecekapan pemotongan boleh menurun. Jika badan keluli tidak memberikan sokongan yang mencukupi untuk sisipan karbida, kehilangan sisipan juga mungkin berlaku.
Bit butang mempunyai corak kegagalan yang berbeza. Contoh biasa termasuk kehilangan butang tepi, butang tepi patah, butang retak, keretakan badan, "kehilangan kepala" dan keretakan di sekitar kawasan tekanan tinggi. Butang tepi amat terdedah kerana ia sering mengalami beban yang tidak sekata dan tekanan lateral yang tinggi.
Apabila hentaman berulang berterusan, bahan di sekitar lubang butang mungkin berubah bentuk secara plastik. Lubang tersebut secara beransur-ansur boleh membesar atau mengembang, sekali gus mengurangkan daya pegangan pada butang karbida. Jika padanan gangguan lubang butang terlalu kecil, kekerasan badan bit terlalu rendah, atau proses pemasangan butang tidak konsisten, pengekalan butang boleh merosot dan akhirnya menyebabkan kehilangan butang.
Pematrian, kualiti patri-aloi, penyediaan permukaan, kawalan pemanasan dan kaedah pengendalian juga boleh mempengaruhi pengekalan karbida. Sisipan karbida tidak diikat oleh satu faktor sahaja. Ia bergantung pada interaksi geometri sisipan, reka bentuk poket, sokongan badan keluli, kaedah penyambungan dan keadaan penggerudian.
Keretakan dan Keletihan Badan Bit
Patah tulang badan bit selalunya merupakan masalah keletihan. Hentaman dan putaran berulang menghasilkan tegasan kitaran, terutamanya perubahan geometri yang hampir berlaku. Kawasan berisiko tinggi yang biasa termasuk peralihan antara hujung shank dan skirt, bahagian bawah lubang butang dan lokasi dengan sudut tajam atau perubahan bahagian yang mendadak.
Retakan lesu biasanya bermula pada bahagian yang lemah. Ini mungkin tanda pemesinan, sudut dalaman yang tajam, variasi rawatan haba tempatan, lubang kakisan, kemasukan bahan atau kerosakan hentaman akibat pengendalian yang salah. Sebaik sahaja retakan bermula, kitaran penggerudian berulang boleh menyebabkannya membesar sehingga badan mata gerudi patah.
Reka bentuk mata gergaji yang baik mengurangkan kepekatan tegasan. Peralihan yang lancar, ketebalan dinding yang mencukupi, jejari fillet yang sesuai dan penempatan butang yang seimbang semuanya membantu mengagihkan daya dengan lebih sekata. Pembuatan juga mesti mengelakkan kecacatan permukaan kasar, rawatan haba yang tidak betul dan perlindungan kakisan yang tidak mencukupi.
Operasi lapangan juga penting. Penggerudian eksentrik, sentuhan shank-to-bit yang lemah, daya suapan yang berlebihan dan alat hentaman dengan tukul boleh menyebabkan kerosakan yang mempercepatkan kegagalan lesu.
Mod Kegagalan Rod Gerudi
Rod gerudi terdedah kepada tegasan hentaman gabungan, tegasan lenturan, tegasan kilasan dan tegasan berkaitan kakisan. Oleh itu, ia mesti memberikan kekuatan lesu, ketahanan hentaman, rintangan haus dan rintangan terhadap pertumbuhan retakan yang tinggi.
Kegagalan rod gerudi yang paling biasa ialah patah tulang. Patah tulang akibat keletihan berlaku melalui kitaran berulang dan selalunya bermula pada kecacatan setempat. Titik permulaan yang berpotensi termasuk rangkuman bukan logam, keliangan, bintik putih, kerosakan permukaan, penyahkarbonan, lubang kakisan, haus benang dan rawatan haba yang lemah.
Keretakan rapuh boleh berlaku secara tiba-tiba. Ia mungkin kelihatan sebagai permukaan keretakan kristal yang cerah dengan sedikit tanda pertumbuhan lesu sebelum ini. Kegagalan rapuh sering dikaitkan dengan kecacatan setempat yang teruk, kekerasan yang berlebihan, tegasan baki yang tidak menguntungkan, perubahan keratan yang mendadak, kecacatan tempaan atau keadaan rawatan haba yang tidak sesuai.
Haus benang merupakan satu lagi isu utama. Benang yang longgar atau rosak mengurangkan pemindahan tenaga dan mewujudkan pergerakan pada sambungan. Ini boleh meningkatkan beban impak, menggalakkan retakan lesu dan menyukarkan penyambungan atau pembongkaran. Pemeriksaan benang yang kerap dan pelinciran yang betul adalah penting.
Kegagalan hujung shank juga boleh berlaku akibat kekerasan yang tidak betul. Hujung shank yang terlalu lembut mungkin berubah bentuk atau cendawan. Bahagian yang terlalu keras mungkin retak atau pecah di bawah hentaman. Profil rawatan haba mesti direka bentuk untuk sistem gerudi dan beban operasi tertentu.
Tingkatkan Jangka Hayat Alat Melalui Reka Bentuk yang Lebih Baik
Jangka hayat alat yang lebih lama bermula dengan reka bentuk struktur yang betul. Untuk bit butang, saiz, bentuk, ketinggian unjuran dan penempatan butang karbida hendaklah sepadan dengan keadaan batu dan aplikasi penggerudian. Butang tepi memerlukan sokongan yang mencukupi kerana ia mengalami beban lateral dan eksentrik yang teruk.
Mengurangkan kecondongan butang tepi yang berlebihan boleh meningkatkan pengagihan beban dan rintangan hentaman. Padanan gangguan yang betul, kualiti lubang butang yang sesuai dan sokongan badan bit yang lebih kuat boleh meningkatkan pengekalan butang.
Reka bentuk pembilasan juga sama pentingnya. Pembilasan yang berkesan dapat membuang keratan dari dasar lubang dan mengurangkan pengisaran semula. Sistem pembilasan yang baik membantu mengurangkan penggunaan tenaga, mengurangkan suhu mata gergaji dan memperlahankan haus yang kasar. Apabila keratan tidak dibuang dengan cekap, mata gergaji mesti berulang kali menghancurkan bahan yang telah patah, meningkatkan haus pada kedua-dua badan keluli dan sisipan karbida.
Reka bentuk rod gerudi juga harus menyokong jangka hayat yang panjang. Benang yang tepat, geometri benang yang sesuai, pengerasan permukaan terkawal dan kelurusan yang baik semuanya membantu mengurangkan kerosakan sambungan dan risiko keletihan. Kaedah penggelek atau pembentukan terkawal lain boleh meningkatkan keadaan permukaan di kawasan terpilih, tetapi proses akhir mesti disahkan untuk produk tertentu.
Kualiti Bahan dan Pembuatan
Pemilihan bahan mesti mengimbangi ketahanan, rintangan haus, kekuatan lesu, rintangan kakisan dan keupayaan pegangan karbida. Keluli gerudi dan keluli badan mata hendaklah dipilih untuk rawatan haba yang dimaksudkan dan keadaan penggerudian batu.
Artikel sumber menyenaraikan beberapa gred keluli sejarah dan rujukan prestasi. Angka-angka ini tidak boleh dianggap sebagai spesifikasi universal. Pemilihan bahan moden harus berdasarkan data kejuruteraan yang berkelayakan, keupayaan pembekal, geometri alat yang diperlukan, keadaan penggerudian dan piawaian yang berkenaan.
Kualiti pembuatan adalah sama pentingnya. Rawatan haba mesti dikawal untuk mengelakkan penyahkarbonan yang berlebihan, kekerasan yang tidak sekata, keretakan pemadaman atau tegasan baki yang tidak menguntungkan. Bagi bit yang dipateri, peralatan pemanasan harus membenarkan kawalan suhu yang konsisten dan meminimumkan pengoksidaan. Badan keluli dan permukaan sisipan karbida mesti dibersihkan sebelum disambungkan.
Untuk bit butang, penyisipan panas mungkin menawarkan pengekalan butang yang stabil dalam banyak aplikasi berdiameter sederhana dan besar apabila proses dikawal dengan betul. Penyisipan sejuk juga boleh berkesan, tetapi ia memerlukan pemesinan lubang yang tepat, kemasan permukaan yang baik, gangguan yang betul dan kawalan pemasangan yang boleh dipercayai.
Amalan Penggerudian yang Betul
Alat yang direka bentuk dengan baik pun boleh gagal lebih awal jika digunakan secara salah. Pengendali harus mengikuti beberapa amalan asas:
Mulakan memasang kolar dengan suapan terkawal dan biarkan mata gerudi duduk sebelum kuasa penggerudian penuh digunakan.
Pastikan rod gerudi, gandingan dan penyesuai batang sejajar dan terpasang sepenuhnya.
Pastikan pembilasan yang mencukupi untuk membuang keratan dan menyejukkan bahagian tersebut.
Elakkan penggerudian kering apabila alat dan aplikasi memerlukan pembilasan.
Periksa alatan secara berkala untuk sebarang haus, retak, butang longgar, benang rosak dan kakisan.
Kisar semula karbida yang haus sebelum kerosakan serius berlaku.
Jangan tanggalkan cebisan dengan memukulnya dengan tukul tangan; gunakan alat penanggal yang sesuai.
Apabila alat tersekat, elakkan penyalahgunaan hentaman. Gunakan pembilasan terkawal dan pergerakan suapan dan tarik balik yang berhati-hati mengikut prosedur pengendalian selamat pengeluar pelantar.
Gantikan komponen tali gerudi yang haus atau rosak sebelum ia merosakkan bahagian sistem yang lain.
Kesimpulan
Kegagalan alat penggerudian batu biasanya disebabkan oleh faktor yang saling berinteraksi dan bukannya kecacatan tunggal. Keretakan badan mata gerudi, kehilangan karbida, patah rod gerudi dan haus benang boleh dipengaruhi oleh reka bentuk, bahan, rawatan haba, kualiti pembuatan, keadaan penggerudian dan operasi.
Laluan paling andal untuk jangka hayat yang lebih lama ialah pendekatan sistem: pilih alat yang betul untuk batu dan pelantar, gunakan proses pembuatan terkawal, kekalkan parameter penggerudian yang betul, periksa komponen secara berkala dan latih pengendali untuk mengelakkan amalan yang merosakkan. Ini meningkatkan konsistensi penembusan, mengurangkan masa henti dan mengurangkan jumlah kos penggerudian setiap meter.



