
10 Peraturan Reka Bentuk Di Sebalik Alat Penggerudian Batu Yang Sebenarnya Berfungsi
Alat penggerudian batu bukanlah sekadar sekeping keluli.
Mata gerudi, rod gerudi, penyesuai shank atau sarung gandingan mungkin kelihatan mudah di atas bangku bengkel. Letakkannya di dalam lombong, terowong, kuari atau tapak pembinaan, dan ia akan menjadi sebahagian daripada sistem yang jauh lebih besar. Ia perlu memindahkan tenaga impak, membawa tork, membuang keratan, mengekalkan penjajaran, menahan haus, menyambung dengan andal dan menghasilkan lubang yang menyokong peringkat kerja seterusnya.
Jika satu bahagian sistem itu direka bentuk dengan buruk, masalahnya jarang sekali terasing.
Mata gerudi yang tidak rata dengan cekap boleh menyebabkan kadar penembusan berkurangan. Rod yang tidak lurus boleh menyebabkan penyimpangan lubang. Sambungan yang sukar ditanggalkan boleh meningkatkan masa henti. Alat yang direka bentuk dengan terlalu banyak bahan mungkin terlalu mahal; alat yang direka bentuk dengan kekuatan yang terlalu sedikit mungkin gagal lama sebelum jangka hayatnya yang dijangkakan.
Alat penggerudian batu yang baik dibina berdasarkan sekumpulan prinsip reka bentuk yang berkaitan. Berikut adalah sepuluh perkara yang penting di lapangan.
1. Pecahkan batu dengan cekap
Ini adalah kerja pertama bagi mana-mana alat penggerudian.
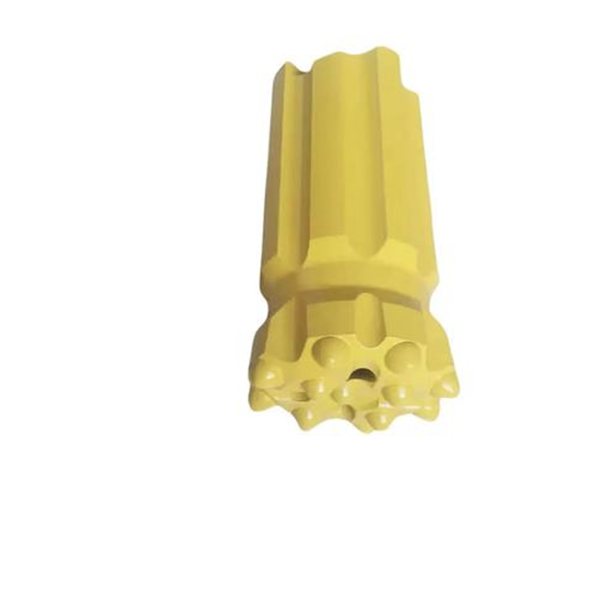
Muka mata gergaji, bentuk butang karbida, susun atur butang, sudut serang dan taburan daya hendaklah sepadan dengan keadaan batuan. Formasi keras, kasar, retak dan homogen tidak bertindak balas dengan cara yang sama. Corak butang yang berfungsi dengan baik dalam satu formasi boleh menghasilkan penembusan yang lemah atau haus yang tidak normal dalam formasi lain.
Pemecahan batu yang cekap bermaksud menggunakan tenaga impak yang ada di tempat yang diperlukan. Ia bukan sekadar menambah lebih banyak butang karbida atau menjadikan permukaan lebih agresif. Alat tersebut mesti menghasilkan rekahan yang berkesan sambil memastikan tindakan penggerudian stabil.
Reka bentuk yang baik bermula dengan keadaan sebenar tanah, bukan lukisan produk generik.
2. Buang keratan dengan cepat
Keratan batu mesti keluar dari bahagian bawah lubang.
Jika ia kekal di bawah mata gergaji, ia akan membentuk lapisan yang menyerap tenaga dan menyebabkan penghancuran semula yang tidak perlu. Ini boleh memperlahankan penembusan, meningkatkan suhu operasi, meningkatkan haus mata gergaji dan mewujudkan keadaan penggerudian yang tidak stabil.
Lubang pembilasan, alur, laluan aliran udara atau air, dan geometri permukaan bit semuanya mempengaruhi sejauh mana keratan dikeluarkan. Matlamatnya adalah untuk memastikan batu segar terdedah kepada butang karbida dan menghalang bahan yang dihancurkan daripada beredar di sekitar permukaan.
Pembilasan yang buruk boleh menyebabkan bahagian yang baik kelihatan seperti bahagian yang buruk. Sebelum menyalahkan gred karbida, periksa sama ada keratan mempunyai laluan keluar yang jelas dari lubang.
3. Pastikan geometri stabil
Rod lurus dan mata gerudi simetri penting kerana ketepatan penggerudian penting.
Rod gerudi yang bengkok, mata gerudi yang tidak berada di tengah, atau sambungan yang haus tidak sekata boleh menolak lubang menjauhi laluan yang dimaksudkan. Dalam kerja-kerja terowong, perlombongan dan peletupan, sisihan lubang boleh menjejaskan keseluruhan corak penggerudian. Ini boleh menyebabkan pemecahan yang tidak sekata, pecahan atas, pecahan bawah, pemasangan sokongan tanah yang lemah, atau kesukaran dalam langkah operasi seterusnya.
Geometri yang stabil bukan sahaja keperluan pembuatan. Ia juga merupakan keperluan penyelenggaraan. Kru harus memeriksa rod gerudi, ulir, gandingan dan mata gerudi untuk lenturan, haus yang tidak normal dan kerosakan sebelum isu-isu tersebut menjadi masalah pengeluaran.
4. Bina untuk kekuatan dan rintangan haus
Alat penggerudian batu beroperasi di bawah hentaman, tork, geseran, air, habuk dan kakisan yang berulang. Bahan dan rawatan habanya mesti memberikan keseimbangan kekuatan, ketahanan, kekerasan dan rintangan haus yang boleh digunakan.
Kekerasan yang terlalu tinggi boleh menyebabkan kerapuhan. Kelembutan yang terlalu tinggi boleh menyebabkan haus benang yang cepat, ubah bentuk badan, atau sokongan butang yang lemah. Keseimbangan yang betul bergantung pada komponen dan tugasnya dalam tali gerudi.
Contohnya, badan mata kancing berulir mesti melindungi sisipan karbida dan menahan haus yang kasar. Rod gerudi mesti menghantar tenaga sambil menahan keletihan. Sarung gandingan mesti mengekalkan integriti ulir tanpa merosakkan komponen yang disambungkannya.
Pemilihan bahan hanyalah titik permulaan. Penempaan, pemesinan, rawatan haba dan pemeriksaan menentukan sama ada sifat bahan tersebut muncul secara konsisten dalam pengeluaran sebenar.
5. Gunakan bahan di tempat ia mendapat kosnya
Lebih banyak keluli tidak selalunya lebih baik.
Reka bentuk pintar menguatkan kawasan yang menanggung beban tertinggi: akar benang, kawasan peralihan, tempat duduk butang, laluan pembilasan dan titik tegasan lain yang diketahui. Kawasan yang kurang kritikal tidak seharusnya menerima kerumitan bahan atau pemesinan yang tidak perlu.
Beginilah cara pengeluar mengimbangi prestasi dan kos. Matlamatnya bukanlah untuk membuat alat yang paling berat. Ia adalah untuk membuat alat yang memberikan jangka hayat yang diperlukan pada kos yang munasabah bagi setiap meter yang digerudi.
Apabila sesuatu bahagian gagal berulang kali, tindak balas yang betul tidak selalunya untuk menebalkan semuanya. Mula-mula kenal pasti di mana kegagalan bermula dan mengapa.
6. Pastikan putaran dan pergerakan suapan lancar
Alat penggerudian mesti berputar, maju, dan menarik balik tanpa mewujudkan rintangan yang tidak perlu.
Ini bergantung pada ulir yang tepat, padanan komponen yang betul, pembilasan yang andal dan penjajaran yang betul. Alat yang mengikat, terlalu panas atau menahan penyingkiran gandingan membuang masa dan meningkatkan haus di seluruh sistem.
Operasi yang lancar mengurangkan kehilangan tenaga dan membantu mengekalkan kitaran penggerudian yang lebih stabil. Ia juga memberikan pengendali kawalan yang lebih baik apabila bergerak antara kedudukan lubang atau melaraskan parameter penggerudian.
7. Pastikan sambungan boleh dipercayai dan praktikal
Sambungan mesti kekal ketat semasa impak, tetapi ia juga perlu boleh digunakan.
Penyesuai shank, rod, bit dan lengan gandingan kerap dipasang dan diasingkan di lapangan. Reka bentuk ulir dan ketepatan pembuatan mesti menyokong penyambungan yang andal tanpa menyukarkan penyingkiran gandingan secara tidak perlu.
Sambungan yang lemah boleh menyebabkan kehilangan tenaga, kebocoran, haba, kerosakan ulir dan keletihan yang tidak normal. Inilah sebabnya mengapa sarung gandingan kos rendah boleh menjadi mahal: ia boleh merosakkan rod dan penyesuai shank bernilai lebih tinggi di sekelilingnya.
Bila-bila masa yang boleh, pilih komponen yang serasi daripada pembekal sistem yang berkelayakan dan ikuti amalan pemeriksaan dan pelinciran yang disyorkan.
8. Tebuk lubang yang bulat dan lurus
Kualiti lubang yang digerudi mempengaruhi semua yang berlaku selepas itu.
Untuk letupan, lubang bulat dan lurus membantu mengekalkan pengagihan cas letupan dan pembebasan tenaga yang boleh diramal. Untuk pemasangan bolt, lubang yang tepat menyokong pemasangan dan penambatan yang betul. Untuk penggalian terowong, kualiti lubang yang konsisten membantu kru mengikuti profil yang direka bentuk dan mengawal hasil penggalian.
Lubang bujur atau menyimpang boleh menyebabkan beban yang tidak sekata, pemecahan yang lemah, kerosakan akibat lebihan pecah, kerosakan akibat kurang pecah atau kerosakan akibat tanah. Reka bentuk alat, penjajaran tali gerudi, persediaan pelantar dan amalan pengendali semuanya menyumbang kepada kualiti lubang.
9. Reka bentuk untuk pembuatan sebenar
Reka bentuk yang elegan dari segi teknikal tidak berguna jika ia tidak dapat dihasilkan secara konsisten.
Proses pengeluaran mesti berupaya mengawal dimensi kritikal, sifat bahan, kemasan permukaan, rawatan haba dan pemeriksaan. Pereka alat harus mempertimbangkan keupayaan penempaan, pemesinan, penggerudian, penguliran dan kawalan kualiti yang tersedia dari awal.
Ini tidak bermakna memudahkan setiap ciri. Ia bermaksud mereka bentuk ciri yang boleh dihasilkan berulang kali tanpa mewujudkan variasi yang tidak terkawal.
Pengeluaran besar-besaran yang boleh dipercayai adalah salah satu bentuk kawalan kualiti yang paling kukuh.
10. Jadikan alat ini mudah dikenal pasti dan digunakan
Rupa bukan sekadar kosmetik.
Geometri yang jelas, perkadaran yang munasabah, kemasan yang bersih dan tanda produk yang boleh dikenali dapat memudahkan pemeriksaan, pengendalian dan penyelenggaraan. Alat yang direka bentuk dengan baik harus difahami oleh orang yang menggunakannya: hujung yang menghubungkan di mana, bagaimana ia harus diperiksa dan tanda-tanda kehausan yang penting.
Bentuk yang baik selalunya mencerminkan fungsi yang baik. Jika sesuatu ciri kelihatan janggal, mewujudkan titik tegasan yang tajam, memerangkap serpihan atau merumitkan pengendalian, ia juga boleh mewujudkan masalah medan.
Reka bentuk adalah satu sistem, bukan senarai semak
Sepuluh prinsip ini berfungsi bersama.
Pemecahan batu yang cekap bergantung pada pembilasan yang betul. Pembilasan bergantung pada geometri permukaan. Kestabilan geometri menyokong ketepatan lubang. Sambungan yang andal melindungi pemindahan tenaga. Pemilihan bahan dan rawatan haba menentukan sama ada reka bentuk itu tahan terhadap beban yang dimaksudkan.
Itulah sebabnya alat penggerudian batu terbaik direka bentuk sebagai sebahagian daripada sistem pengendalian yang lengkap.
Apabila memilih alat penggerudian, pertimbangkan melangkaui harga dan rupa permukaan. Tanyakan bagaimana mata gerudi, rod, lengan gandingan, penyesuai shank dan keadaan penggerudian berfungsi bersama. Reka bentuk yang betul bukan sekadar menggerudi lubang. Ia membantu keseluruhan operasi bergerak lebih pantas, lebih selamat dan dengan kurang pembaziran.



