Mengapa Rawatan Haba Memutuskan Sama Ada Bit Butang Berulir Bertahan daripada Kerja
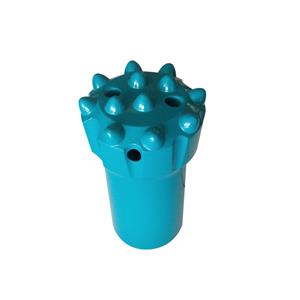
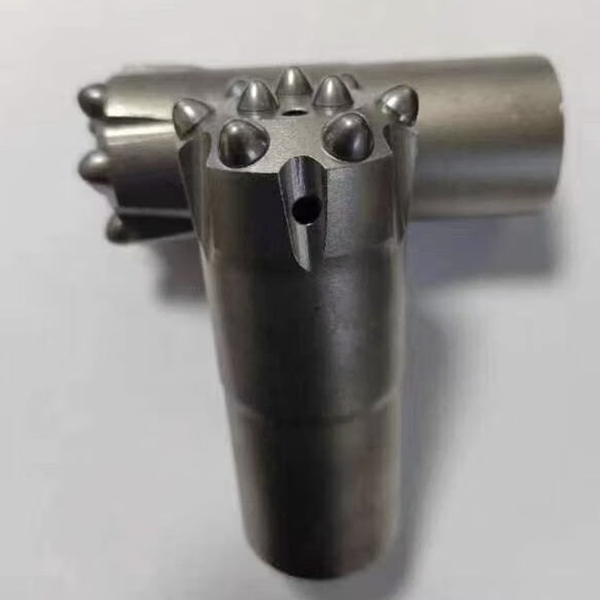
Mata butang berulir boleh kelihatan sempurna apabila ia keluar dari kilang. Benangnya bersih. Butang karbida diletakkan rapat. Kemasan badannya licin.
Kemudian ia masuk ke dalam tanah.
Beberapa jam kemudian, ceritanya boleh menjadi sangat berbeza. Satu mata memegang toloknya, memastikan butang selamat, dan kembali bersedia untuk syif lain. Satu lagi mengalami kerosakan benang, keretakan badan, haus yang tidak normal, atau sisipan longgar jauh sebelum sesiapa pun menjangkakannya.
Perbezaannya tidak selalunya dapat dilihat dari luar. Selalunya, ia disebabkan oleh rawatan haba.
Untuk mata kancing berulir, rawatan haba bukanlah langkah kosmetik terakhir. Ia adalah proses yang menentukan sama ada badan keluli mempunyai keseimbangan kekuatan, ketahanan, rintangan haus dan rintangan lesu yang betul untuk penggerudian batu berimpak tinggi.
Jika keseimbangan itu salah, reka bentuk bit yang baik masih boleh gagal di lapangan.
Badan bit butang hidup di bawah tekanan berterusan
Penggerudian batu adalah kerja kasar. Setiap pukulan dari gerudi batu menghantar gelombang tekanan melalui penyesuai batang, rod gerudi, ulir dan badan mata gerudi. Pada masa yang sama, mata gerudi berputar, sisipan karbida menghancurkan dan memotong batu, dan pembilasan membawa potongan kasar melalui permukaan dan alur.
Badan bit butang berulir perlu menampung semua itu.
Ia memerlukan kekerasan yang cukup untuk menahan haus di sekitar ulir, lubang siram, dan tempat duduk butang. Ia juga memerlukan ketahanan yang cukup untuk mengelakkan keretakan rapuh di bawah hentaman. Terlalu lembut, mata gerudi akan cepat haus. Terlalu keras, dan badan gerudi boleh menjadi terdedah kepada keretakan apabila keadaan penggerudian menjadi teruk.
Itulah sebabnya rawatan haba mesti diuruskan sebagai proses pembuatan terkawal, bukan resipi umum.
Kimia keluli penting. Bentuk dan keratan rentas berkesan bit penting. Atmosfera relau, kadar pemanasan, masa rendaman, kaedah pelindapkejutan dan kitaran pembajaan semuanya juga penting. Tukar salah satu daripada pembolehubah tersebut tanpa memahami yang lain, dan sifat akhir boleh menyimpang daripada apa yang diperlukan oleh reka bentuk.
Mulakan dengan keluli, bukan relau
Proses rawatan haba bermula lama sebelum jasad bit memasuki relau.
Pilihan keluli aloi biasa untuk bit butang berulir mungkin termasuk gred seperti 45CrNiMoV atau 42CrMo, bergantung pada reka bentuk dan proses pengilang. Bahan-bahan ini dipilih kerana ia boleh menghasilkan kombinasi kekuatan dan ketahanan yang berguna selepas rawatan terkawal.
Tetapi sijil bahan sahaja tidak menjamin badan bit yang baik.
Selepas penempaan, pra-rawatan seperti penormalan atau penyepuhlindapan boleh membantu melegakan tekanan dalaman, memperhalusi struktur butiran dan menghasilkan keadaan permulaan yang lebih seragam untuk pemesinan dan pengerasan akhir. Melangkau peringkat ini, atau mengendalikannya secara tidak konsisten, boleh menimbulkan masalah di kemudian hari dalam proses tersebut.
Penyediaan permukaan juga penting. Minyak, kerak dan pencemaran boleh menjejaskan pemanasan dan menyumbang kepada penyahkarbonan permukaan. Ini penting kerana permukaan adalah tempat haus benang, lelasan badan dan kerosakan akibat keletihan sering bermula.
Badan bit dengan lapisan permukaan yang tidak konsisten mungkin kelihatan boleh diterima pada pemeriksaan pertama tetapi berkelakuan tidak dapat diramalkan semasa digunakan.
Kawalan pemanasan melindungi ketahanan
Salah satu kesilapan rawatan haba yang paling biasa ialah menganggap suhu sebagai satu-satunya nombor yang penting.
Ia tidak.
Suhu pemanasan sasaran mesti sesuai dengan gred keluli tertentu dan sifat akhir yang diperlukan. Rujukan industri mungkin menyenaraikan julat pelindapkejutan sekitar 850-920°C untuk sesetengah badan bit aloi-keluli, tetapi tetapan yang betul tidak universal. Ia mesti datang daripada spesifikasi proses yang diluluskan untuk bahan, dimensi dan hasil yang diingini.
Pemanasan berlebihan amat merosakkan. Ia boleh menyebabkan pertumbuhan butiran, mengurangkan keliatan dan meningkatkan risiko sifat rapuh di bawah hentaman. Badan mata gerudi mungkin diuji cukup keras selepas rawatan tetapi masih kekurangan rintangan hentakan yang diperlukan untuk keadaan penggerudian yang mencabar.
Kadar pemanasan juga penting. Mata butang berulir bukanlah blok keluli seragam yang mudah. Ia mempunyai laluan siram, lubang butang, kawasan ulir dan perubahan ketebalan bahagian. Pemanasan yang cepat atau tidak sekata boleh menyebabkan tekanan haba sebelum pelindapkejutan bermula.
Bagi geometri kompleks, pemanasan berperingkat dan prapemanasan boleh mengurangkan perbezaan suhu antara permukaan dan teras. Ini membantu mengurangkan kemungkinan herotan atau keretakan semasa langkah seterusnya.
Matlamatnya bukan sekadar untuk memanaskan badan dengan cepat. Ia adalah untuk memanaskannya secara sekata.
Pelindapkejutan adalah tempat risiko meningkat
Pelindapkejutan menghasilkan struktur keras yang diperlukan untuk rintangan haus, tetapi di sinilah tekanan haba menjadi berbahaya.
Pemilihan medium pelindapkejutan mempengaruhi kelajuan penyejukan dan risiko herotan. Air dan air masin menyejuk secara agresif, tetapi penyejukan pantasnya boleh meningkatkan kemungkinan keretakan atau ubah bentuk. Minyak pada amnya kurang teruk dan boleh memberikan profil penyejukan yang lebih terkawal untuk banyak aplikasi bit butang berulir.
Tiada medium pelindapkejutan "terbaik" sejagat. Keputusan bergantung pada kebolehkerasan keluli, dimensi mata gerigi, geometri dan sasaran prestasi akhir.
Apa yang penting ialah kawalan yang konsisten.
Medium pelindapkejutan memerlukan suhu dan peredaran yang stabil. Badan bit mesti memasuki medium dalam orientasi yang betul. Penyejukan yang tidak sekata boleh menyebabkan satu kawasan lebih keras, satu lagi lebih lembut, dan satu lagi di bawah tegasan baki yang berlebihan. Dalam penggunaan lapangan, titik lemah tersebut cenderung untuk mendedahkan diri mereka di sekitar akar benang, ciri pembilasan, atau peralihan dalam profil badan.
Itulah sebabnya talian rawatan haba harus melayan pelindapkejutan sebagai operasi yang boleh diulang, bukan sebagai langkah celup dan sejukkan yang mudah.
Pembajaan memberikan keseimbangan kerja badan bit
Jasad yang baru didinginkan mungkin keras, tetapi kekerasan sahaja bukanlah matlamatnya. Keluli yang tidak ditempa atau kurang ditempa boleh mengekalkan tekanan yang berlebihan dan menjadi terlalu rapuh untuk penggerudian perkusi.
Pembajaan mengurangkan tegasan baki dan melaraskan kekerasan dan ketahanan ke dalam julat yang boleh digunakan.
Pemasaan adalah penting. Menangguhkan pembajaan selepas pelindapkejutan boleh meningkatkan risiko keretakan. Suhu dan masa pegangan juga mesti dipilih untuk keluli tertentu dan sifat yang diingini. Contohnya, beberapa aplikasi mata gerudi berketahanan tinggi menggunakan suhu pembajaan melebihi 550°C, dengan kekerasan badan akhir sering disasarkan dalam julat terkawal seperti HRC 44-48. Angka-angka ini adalah rujukan proses, bukan pengganti spesifikasi rawatan haba yang layak daripada pengilang.
Persoalan sebenar sentiasa sama: bolehkah badan mata gergaji menyerap hentaman berulang tanpa kehilangan rintangan haus yang melindungi benang dan tempat duduk butangnya?
Itulah keseimbangan yang dibina untuk dicapai oleh kitaran pembajaan yang baik.
Butiran mengenai benang dan lubang pembilasan tidak boleh diabaikan
Tidak semua kegagalan bermula dari awal lagi.
Peralihan dalaman yang tajam, kawasan pelepasan benang yang kasar, calar dan kemasan yang lemah di sekitar alur pembilasan boleh menumpukan tekanan. Di bawah pelindapkejutan dan hentaman berulang, kawasan tersebut mungkin menjadi titik permulaan retakan.
Amalan reka bentuk dan kemasan yang baik menggunakan jejari yang licin dan bukannya sudut tajam jika boleh. Kawasan ulir kritikal hendaklah bersih dan bebas daripada kerosakan. Lubang dan alur yang dibilas memerlukan perhatian yang teliti kerana ia menggabungkan haus kasar dengan perubahan ketebalan bahagian.
Proses rawatan haba yang terbaik tidak dapat mengimbangi sepenuhnya penambah tekanan yang boleh dielakkan dalam reka bentuk atau pemesinan bahagian.
Kawalan kualiti membuktikan proses tersebut
Bit butang berulir tidak boleh dinilai hanya berdasarkan penampilan.
Ujian kekerasan di pelbagai lokasi membantu mengesahkan konsistensi di seluruh badan. Ujian di sekitar akar benang dan permukaan badan boleh mendedahkan sama ada rawatan telah sampai ke kawasan yang paling penting. Pemeriksaan metalografi boleh memberikan satu lagi lapisan kawalan, memeriksa masalah seperti terlalu panas, penyahkarbonan atau mikrostruktur yang tidak sesuai.
Bagi kontraktor penggerudian, inilah sebabnya kawalan kualiti pembekal penting. Mata gerudi berharga rendah dengan rawatan haba yang tidak konsisten mungkin lebih mahal pada akhirnya disebabkan oleh penggantian pramatang, kadar penembusan yang berkurangan, kegagalan ulir dan masa henti yang tidak dijangka.
Badan mata gerudi ialah asas yang menyatukan karbida, ulir dan reka bentuk pembilasan. Apabila rawatan haba dikawal, keseluruhan alat mempunyai peluang yang lebih baik untuk menjalankan tugasnya: kekal utuh, kekal pada tolok dan menghantar tenaga penggerudian dengan cekap melalui batu.