
Mod Kegagalan Mata Palang dan Cara Memanjangkan Jangka Hayat Perkhidmatan dalam Penggerudian Batu
Mata gerudi silang masih digunakan secara meluas dalam perlombongan arang batu, penggalian terowong, pengkuarian dan penggerudian batuan am. Geometrinya yang ringkas, struktur pemotongan yang kuat dan prestasi praktikal menjadikannya sesuai untuk banyak aplikasi penggerudian berkuasa rendah hingga sederhana. Walau bagaimanapun, mata gerudi silang juga merupakan alat habis pakai yang beroperasi di bawah hentaman, putaran, lelasan dan haba berulang.
Apabila mata gerudi silang rosak lebih awal, kosnya tidak terhad kepada penggantian mata gerudi tersebut. Kegagalan pramatang boleh mengurangkan kadar penembusan, mengganggu penggerudian, merosakkan keluli gerudi, menyekat lubang pembilasan, mewujudkan lubang berkualiti rendah dan meningkatkan masa buruh. Dalam kes yang sukar, komponen yang rosak mungkin memerlukan kerja pemulihan atau mengakibatkan lubang terbengkalai.
Kebanyakan kegagalan mata gerudi silang berkaitan dengan satu atau lebih daripada empat bidang: reka bentuk mata gerudi, kualiti bahan, proses pembuatan dan operasi lapangan. Memahami mod kegagalan biasa membantu pengendali dan pembeli alat penggerudian membuat pilihan yang lebih baik dan meningkatkan jangka hayat alat.
1. Pengembangan dan Retakan Skirt Bit
Satu kegagalan biasa ialah pengembangan skirt, yang sering diikuti dengan keretakan. Skirt ialah bahagian badan bawah mata gerudi yang menghubungkan mata gerudi dengan keluli gerudi. Ia mesti kekal stabil dari segi dimensi sambil memindahkan tenaga hentaman dan mengekalkan sambungan yang selamat.
Apabila skirt mengembang, tirus dalaman atau kawasan sambungan boleh menjadi longgar. Mata gerudi mungkin secara beransur-ansur bergerak lebih dalam ke atas keluli gerudi, manakala batang gerudi boleh mewujudkan anak tangga atau titik haus di bahagian bawah skirt. Ini boleh menyebabkan sambungan longgar, lubang siram tersumbat, serpihan patah, kerosakan batang gerudi dan kegagalan mata gerudi pramatang.
Pengembangan skirt boleh berlaku apabila badan mata bor kekurangan kekuatan struktur yang mencukupi untuk beban yang dikenakan. Jika dinding skirt terlalu nipis, sudut lubang tirus tidak sesuai, atau kedalaman sisipan tidak mencukupi, badan mata bor mungkin tidak memberikan sokongan yang mencukupi.
Sifat bahan juga penting. Jasad bit yang terlalu keras mungkin menjadi rapuh dan retak di bawah hentaman. Jasad yang terlalu lembut mungkin berubah bentuk atau mengembang dengan lebih mudah. Keadaan rawatan haba yang betul mesti mengimbangi kekuatan, kekerasan dan rintangan terhadap ubah bentuk.
Amalan operasi boleh memburukkan lagi masalah. Padanan yang tidak betul antara shank dan lubang tirus, pemasangan atau penyingkiran mata gerudi yang salah, pengetukkan yang berlebihan dan pengisaran semula yang tidak betul, semuanya boleh merosakkan kawasan sambungan. Pengendali harus memeriksa permukaan yang sepadan dengan kerap dan mengelakkan penggunaan keluli gerudi yang rosak dengan mata gerudi yang baharu.
2. Keretakan Keletihan Badan Bit
Patah akibat keletihan merupakan satu lagi mod kegagalan utama. Ia sering ditemui di kawasan "pinggang" badan mata gergaji, berhampiran peralihan antara bahagian shank dan bahagian bawah skirt mata gergaji.
Lokasi ini boleh mempunyai keratan rentas yang agak kecil dan mungkin mengalami kepekatan tegasan semasa kitaran hentaman berulang. Setiap pukulan daripada gerudi batu menghasilkan kitaran beban. Sepanjang beribu-ribu kitaran, kecacatan geometri atau kecacatan permukaan yang kecil pun boleh menjadi titik permulaan untuk retakan lesu.
Artikel sumber tersebut menyatakan bahawa sebahagian besar keretakan badan bit berlaku di kawasan peralihan ini. Ini menekankan kepentingan reka bentuk struktur yang lancar dan pembuatan yang teliti.
Beberapa faktor boleh meningkatkan risiko patah tulang akibat keletihan:
Ketebalan dinding skirt yang tidak mencukupi
Peralihan tajam antara permukaan dalaman dan luaran
Jejari fillet kecil atau sudut tajam
Kekuatan atau ketahanan bahan yang tidak mencukupi
Rawatan haba yang tidak sekata
Tanda pemesinan kasar dan kecacatan permukaan
Kekurangan pengukuhan permukaan atau perlindungan kakisan
Sentuhan lemah antara sambungan shank dan bit
Impak eksentrik semasa penggerudian
Kaedah penyingkiran yang tidak betul, seperti memukul mata gergaji dengan tukul tangan
Reka bentuk mata gergaji yang baik harus mengelakkan perubahan ketebalan keratan secara mendadak. Jejari yang licin dan geometri yang seimbang membantu mengurangkan kepekatan tegasan. Semasa pembuatan, tanda pemesinan harus dikawal dan rawatan haba harus menghasilkan sifat yang konsisten di seluruh zon kritikal.
Dalam penggunaan di lapangan, pengendali harus mengelakkan memaksa mata gerudi yang haus untuk meneruskan penggerudian selepas getaran berlebihan atau hentaman abnormal diperhatikan. Retakan kecil boleh tumbuh dengan cepat di bawah beban berulang.
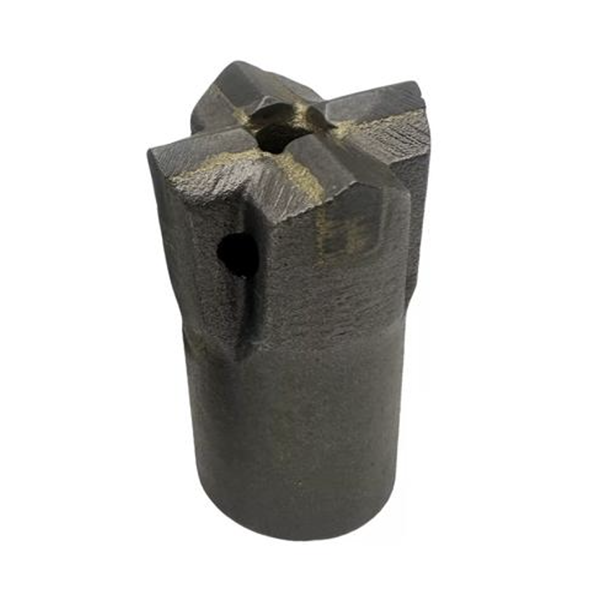
3. Masukkan Kehilangan dan Pemisahan Bilah
Mata gerudi silang biasanya menggunakan sisipan aloi keras atau elemen pemotong karbida. Jika sisipan ini longgar, retak atau jatuh, prestasi penggerudian boleh menurun dengan cepat.
Kehilangan sisipan biasanya dikaitkan dengan kualiti pateri atau ikatan yang lemah. Badan keluli, sisipan karbida, bahan pengisi dan reka bentuk sambungan mesti berfungsi bersama. Jika proses pateri tidak dikawal dengan betul, sambungan mungkin kekurangan kekuatan yang mencukupi untuk bertahan daripada hentaman berulang dan kitaran haba.
Geometri poket sisipan juga penting. Poket mesti menyokong karbida dengan betul sambil membenarkan ketebalan pateri dan aliran bahan yang betul. Jika sisipan tidak dipasang dengan betul, sentuhan mungkin tidak sekata dan beban mungkin tertumpu pada kawasan kecil.
Punca-punca yang berpotensi untuk kehilangan sisipan termasuk:
Suhu atau masa pematerian yang salah
Aloi pateri yang tidak serasi
Pencemaran permukaan sebelum pematerian
Geometri poket sisipan yang salah
Kedudukan sisipan yang lemah
Beban impak yang berlebihan
Penggerudian kering dan pemanasan melampau
Getaran teruk akibat penjajaran penggerudian yang lemah
Pengilang harus menggunakan prosedur pematerian terkawal dan memeriksa kualiti pemasangan sisipan. Pengendali harus memastikan bahawa pembilasan adalah berkesan dan menghentikan penggerudian jika sisipan menjadi longgar atau rosak.
4. Patah Karbida Awal
Sisipan karbida sangat keras dan tahan haus, tetapi ia tidak kebal daripada kerosakan. Kegagalan karbida awal boleh muncul sebagai keretakan tepi, kerosakan sudut, keretakan, sisipan retak atau kehilangan sisipan sepenuhnya.
Puncanya mungkin berkaitan dengan reka bentuk mata gerudi, gred karbida, kualiti pembuatan, keadaan penggerudian atau tingkah laku pengendali. Sisipan karbida mesti mempunyai sokongan yang mencukupi daripada badan keluli dan mesti dipadankan dengan keadaan batuan. Gred karbida yang sesuai untuk batuan keras yang kasar mungkin bertindak berbeza daripada yang digunakan dalam formasi yang lebih lembut atau sangat retak.
Improper drilling practices are often a major contributor to early carbide failure. Common examples include dry drilling, excessive heating, striking the bottom of the hole without effective penetration, over-sharpening the cutting edge, and running the bit in a damaged or uneven hole.
Dry drilling is particularly harmful because it reduces cooling and cuttings removal. Heat can build up rapidly, weakening the braze joint and increasing thermal stress in the carbide. Poor flushing also allows cuttings to be re-crushed, increasing wear and vibration.
Regrinding is another important factor. A worn cross bit should be sharpened before the carbide becomes severely damaged. However, over-grinding can create an excessively sharp, weak edge that chips quickly. Regrinding should restore the intended cutting geometry rather than simply remove material.
Preventive Measures for Longer Cross Bit Life
A longer-lasting cross bit begins with correct selection. The bit design, carbide grade, steel body, taper system, and flushing arrangement should match the rock hardness, abrasiveness, drilling equipment, and hole size.
Operators should also follow a preventive maintenance routine:
Check bit and shank fit before drilling
Inspect carbide inserts for cracks, looseness, and excessive wear
Maintain effective air or water flushing
Avoid dry drilling where flushing is required
Use correct impact, rotation, and feed settings
Regrind worn cutting edges before serious carbide damage occurs
Do not strike the bit during installation or removal
Replace damaged drill steel, worn shanks, and distorted rods promptly
Record abnormal failure patterns and review drilling conditions
Conclusion
Cross bit failure is rarely caused by one factor alone. Skirt expansion, body fatigue fracture, insert loss, and carbide breakage can result from a combination of design limitations, material properties, manufacturing variation, and incorrect use.
For drilling contractors, the most effective strategy is to choose a well-made cross bit, match it to the drilling conditions, and operate it with correct flushing and maintenance practices. This approach can improve penetration consistency, reduce unexpected downtime, and lower the total cost per meter drilled.



