
Alat Penggerudian Batu: Di Mana Sains Bahan Bertemu Produktiviti Perlombongan
Alat penggerudian batu berada di persimpangan sains bahan, reka bentuk mekanikal, ekonomi perlombongan dan pengalaman lapangan.
Mata gerudi mungkin cukup kecil untuk dipegang dengan sebelah tangan. Rod gerudi mungkin kelihatan seperti seutas keluli yang ringkas. Tetapi jika digabungkan, ia berfungsi dalam salah satu persekitaran paling keras dalam industri: hentaman frekuensi tinggi, putaran, lenturan, batuan kasar, air siram, haba dan kakisan.
Itulah sebabnya alat penggerudian batu sentiasa berkembang dengan perlombongan dan infrastruktur.
Daripada penggerudian impak awal kepada pelantar hidraulik moden, tukul DTH, jumbo automatik dan sistem penggerudian terowong, setiap kemajuan dalam peralatan penggerudian telah mewujudkan permintaan baharu untuk keluli yang lebih kuat, karbida yang lebih baik, ulir yang lebih andal dan reka bentuk mata gerudi yang lebih pintar.
Pengajarannya mudah: prestasi penggerudian yang lebih baik bukan datang daripada satu ciptaan. Ia datang daripada menambah baik keseluruhan sistem.
Karbida mengubah ekonomi pemecahan batu
Perkembangan penggerudian batuan transformasi karbida bersimen.
Sebelum sisipan karbida menjadi kebiasaan, alat gerudi bergantung terutamanya pada mata pemotong keluli. Alat tersebut boleh berfungsi, tetapi jangka hayat dan kecekapan pemecahan batu adalah terhad. Formasi yang lebih keras cepat memakan mata pemotong, memaksa pengasahan atau penggantian yang kerap.
Karbida simen telah mengubah persamaan itu.
Karbida memberikan kekerasan dan rintangan haus yang luar biasa pada permukaan mata gerudi. Ia membolehkan mata gerudi bekerja di batuan yang lebih keras, mengekalkan profil pemotongan yang boleh digunakan lebih lama dan memindahkan tenaga hentaman dengan lebih berkesan ke dalam formasi.
Tetapi karbida bukanlah sesuatu yang ajaib. Ia keras dan tahan haus, namun rapuh berbanding keluli. Itu mewujudkan salah satu cabaran utama dalam kejuruteraan mata gerudi: bagaimana untuk menyokong sisipan karbida supaya ia tahan terhadap keretakan, kelonggaran dan kerosakan di bawah hentaman berulang.
Jawapannya melibatkan lebih daripada sekadar gred karbida. Bentuk sisipan, diameter, ketinggian, geometri lubang butang, keluli badan mata, kaedah penetapan, rawatan haba, reka bentuk pembilasan dan keadaan operasi lapangan semuanya penting.
Butang karbida yang kuat yang diletakkan di dalam badan yang lemah masih merupakan sebahagian daripada alat yang lemah.
Tali gerudi ialah sistem pemindahan tenaga
Gerudi batu tidak memberikan kerja yang berguna terus ke batu. Ia menghantar tenaga melalui rantai komponen:
Gerudi batu atau tukul menghasilkan tenaga hentaman.
Penyesuai batang memindahkannya ke dalam tali gerudi.
Rod gerudi membawa gelombang tegasan dan tork.
Sarung gandingan mengekalkan sambungan dan penjajaran.
Mata gergaji itu menukarkan tenaga kepada pecahan batu.
Setiap sambungan mewujudkan peluang untuk kehilangan atau kegagalan tenaga.
Benang yang haus boleh mengurangkan kualiti sentuhan. Sarung gandingan yang tidak sepadan boleh menyebabkan ketidaksejajaran. Rod gerudi yang bengkok boleh meningkatkan sisihan lubang. Penyesuai batang yang rosak boleh mengganggu gelombang tegasan sebelum ia sampai ke mata gerudi.
Inilah sebabnya mengapa pelanggan tidak seharusnya menilai komponen secara berasingan. Mata gerudi butang premium tidak dapat memberikan prestasi yang dimaksudkan jika ia disambungkan kepada keluli gerudi yang haus atau tidak sepadan. Begitu juga, rod gerudi berkualiti tinggi tidak dapat mengimbangi permukaan mata gerudi yang tidak sesuai dalam formasi batuan yang salah.
Hasil terbaik datang daripada sistem tali gerudi yang sepadan.
Kualiti keluli menentukan bagaimana rod gerudi bertahan
Rod gerudi sering dinilai berdasarkan ciri-ciri yang boleh dilihat: kelurusan, bentuk ulir dan kemasan permukaan. Semua itu penting, tetapi kebolehpercayaan jangka panjang bermula di dalam keluli.
Sebuah rod beroperasi di bawah hentaman berulang dan beban gelombang tegasan. Ia juga membawa kilasan daripada putaran dan mungkin terdedah kepada air, habuk, kakisan dan lenturan. Kecacatan metalurgi kecil, kelurusan yang lemah, kerosakan permukaan atau rawatan haba yang tidak konsisten boleh menjadi titik permulaan kelesuan.
Sebaik sahaja retakan bermula, pemuatan frekuensi tinggi boleh memacunya ke hadapan dengan cepat.
Inilah sebabnya mengapa pembuatan keluli gerudi memerlukan kawalan daripada bahan mentah melalui penggelekkan, penempaan, pemesinan, rawatan haba, pelurusan dan pemeriksaan. Matlamatnya bukan sekadar untuk menghasilkan rod yang lulus pemeriksaan dimensi. Ia adalah untuk menghasilkan rod yang tahan terhadap bilangan kitaran penggerudian yang boleh diramal dalam keadaan lapangan sebenar.
Bagi kontraktor, kebolehpercayaan itu mengurangkan kerosakan yang tidak dijangka dan memastikan kitaran penggerudian terus berjalan.
Reka bentuk mata gerigi mesti sepadan dengan batu
Tiada satu pun mata gerudi "terbaik".
Mata gerudi yang berfungsi dengan baik dalam batuan sederhana keras mungkin gagal dalam kuarzit yang sangat lasak. Reka bentuk yang menawarkan penembusan yang sangat baik dalam tanah retak mungkin kehilangan tolok terlalu cepat dalam formasi kasar. Corak butang yang berfungsi pada pelantar hidraulik yang besar mungkin tidak sesuai untuk gerudi pneumatik yang lebih kecil.
Pemilihan bit perlu mempertimbangkan:
Kekuatan dan keliatan mampatan batuan
Kekasaran dan haus tolok yang dijangkakan
Retakan formasi dan kebolehubahan tanah
Jenis gerudi dan tenaga hentaman yang tersedia
Diameter lubang dan corak penggerudian
Kaedah pembilasan dan tingkah laku keratan
Ketepatan lubang yang diperlukan
Keupayaan pengisaran semula dan amalan penyelenggaraan
Kesilapan yang paling mahal ialah menganggap pilihan bit sebagai keputusan katalog dan bukannya keputusan aplikasi.
Percubaan lapangan adalah berharga kerana ia menunjukkan mod kegagalan sebenar. Adakah mata gergaji kehilangan tolok? Adakah butang terkopek? Adakah penembusan perlahan? Adakah pembilasan tidak mencukupi? Adakah skirt atau benang berubah bentuk? Setiap corak kegagalan menunjukkan peningkatan yang berbeza.
Mata butang dan mata bilah masing-masing mempunyai tempatnya
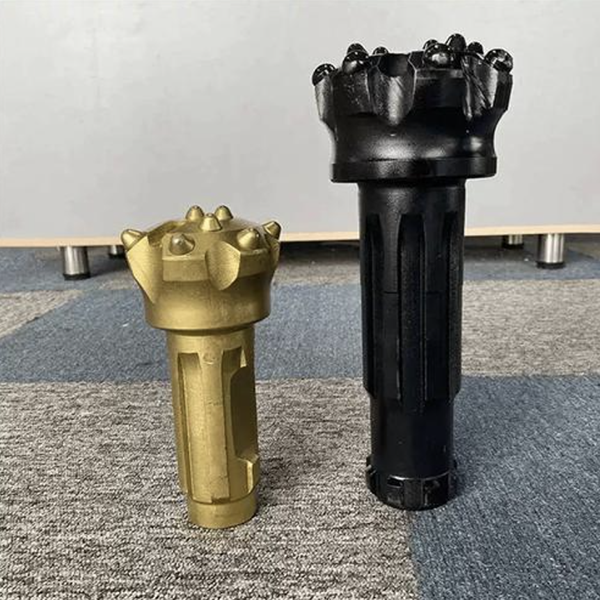
Bit butang digunakan secara meluas kerana sisipan karbidanya boleh disusun untuk memberikan pemecahan batu yang cekap, perlindungan tolok yang baik dan reka bentuk permukaan yang fleksibel. Ia amat berkesan dalam banyak aplikasi tukul atas dan DTH moden.
Tetapi reka bentuk gaya bilah, silang, pahat atau komposit masih mempunyai nilai.
Dalam batuan yang sangat keras dan lasak, bilah karbida yang lebih besar atau elemen pemotong bertetulang mungkin lebih tahan terhadap hentaman pekat berbanding reka bentuk yang dibina di sekitar butang kecil. Dalam sesetengah kes, menggabungkan kekuatan hentaman elemen tepi gaya bilah dengan kecekapan butang tengah boleh mewujudkan kompromi yang berguna.
Perkara penting adalah untuk tidak menganggap satu jenis bit sebagai lebih unggul secara universal.
Kejuruteraan yang baik bermula dengan memahami di mana beban jatuh, bagaimana batu itu retak, bagaimana keratan meninggalkan lubang dan bagaimana mata gergaji itu berkemungkinan haus.
Kualiti pembuatan adalah sebahagian daripada prestasi lapangan
Kilang dan lombong itu bersambung.
Penempaan yang lemah, rawatan haba yang tidak terkawal dengan baik, benang yang tidak tepat, permukaan yang tercemar sebelum pelindapkejutan, atau proses penetapan karbida yang tidak konsisten mungkin tidak jelas apabila alat meninggalkan barisan pengeluaran. Tetapi akibatnya muncul di lapangan.
Inilah sebabnya mengapa kawalan kualiti alat penggerudian batu perlu meliputi keseluruhan rantaian pembuatan:
Pemeriksaan keluli dan karbida yang masuk
Penempaan dan kawalan bentuk badan
Pemesinan benang, lubang dan laluan pembilasan
Ketekalan rawatan haba
Pemeriksaan penetapan dan pengekalan karbida
Kekerasan dan pengesahan metalografi
Pemeriksaan kelurusan dan benang
Penandaan akhir, pembungkusan dan kebolehkesanan
Pelanggan melihat alat yang telah siap. Pengilang mesti mengawal setiap langkah yang menciptanya.
Inovasi bukan sahaja produk baharu
Dalam alat penggerudian batu, inovasi boleh jadi profil bit baharu atau gred karbida baharu. Ia juga boleh menjadi proses yang lebih baik: rawatan haba yang lebih baik, penggelekkan benang yang lebih stabil, pengekalan karbida yang lebih baik, perlindungan kakisan yang dipertingkatkan atau tolok pemeriksaan yang lebih berguna.
Ia juga boleh menjadi penambahbaikan perkhidmatan.
Memberikan nasihat aplikasi, analisis haus, panduan pengisaran semula dan cadangan tali gerudi yang sepadan membantu pelanggan mengurangkan kos penggerudian setiap meter. Dalam banyak kes, itu lebih berharga daripada pengurangan kecil dalam harga pembelian.
Industri penggerudian terus menuntut kerja yang lebih pantas, selamat dan tepat. Peralatan mesti seiring dengan perkembangan semasa.
Masa depan adalah milik pengeluar yang menggabungkan sains bahan dengan pemahaman lapangan: alat yang bukan sahaja kelihatan betul, tetapi juga memindahkan tenaga dengan cekap, menahan haus, memegang tolok, kekal terhubung dan memberikan prestasi yang andal di dalam batuan.



