
Bagaimana Rod Gerudi Hidraulik Dihasilkan untuk Penggerudian Batuan yang Boleh Dipercayai
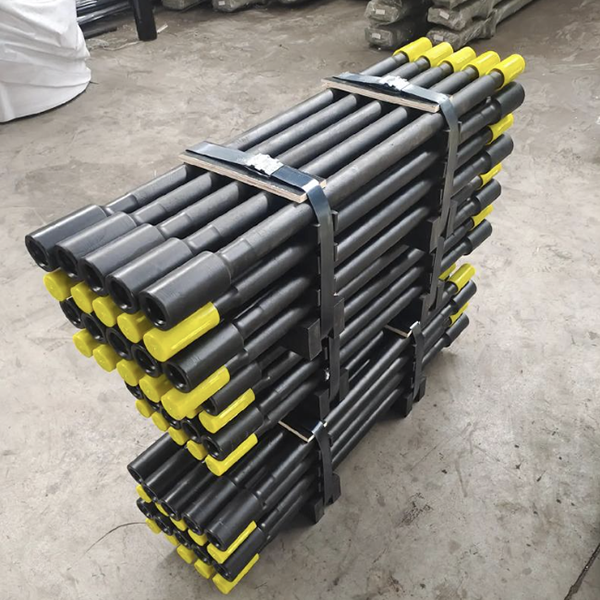
Rod gerudi hidraulik mungkin kelihatan seperti tiub keluli yang ringkas, tetapi ia merupakan bahagian sistem penggerudian batu yang direkayasa tinggi. Ia mesti menghantar tenaga impak, putaran, media pembilasan dan daya suapan yang kuat melalui tali gerudi sambil mengekalkan kelurusan dan menahan keletihan.
Dalam perlombongan, kuari, terowong dan penggerudian infrastruktur, rod gerudi menghubungkan gerudi batu ke mata gerudi. Jika rod bengkok, haus berlebihan, mengalami kerosakan benang atau patah di bawah beban, penggerudian akan berhenti serta-merta. Akibatnya boleh termasuk kehilangan masa pengeluaran, alat yang rosak, kerja pemulihan dan lubang yang tidak boleh digunakan.
Itulah sebabnya rod gerudi hidraulik berkualiti tinggi dihasilkan melalui urutan pemeriksaan, pemesinan, rawatan haba, pelurusan dan perlindungan kakisan yang terkawal. Setiap langkah menyumbang kepada prestasi akhir rod di lapangan.
Bermula dengan Keluli Gerudi Berongga
Proses pembuatan bermula dengan keluli gerudi berongga. Tidak seperti bar keluli pepejal, keluli berongga mempunyai lubang siram dalaman yang membolehkan udara atau air mengalir melalui tali gerudi dan mengeluarkan keratan dari bahagian bawah lubang.
Sebelum pengeluaran bermula, setiap tiub keluli perlu diperiksa. Kelurusan amat penting. Jika bahan yang masuk mempunyai kelengkungan yang berlebihan, ia mesti dibetulkan sebelum pemesinan dan rawatan haba tambahan. Bermula dengan tiub yang lurus dan konsisten membantu mengurangkan larian akhir dan menyokong ketepatan lubang yang lebih baik semasa penggerudian.
Peralatan pelurus titik hidraulik biasanya digunakan untuk kerja ini. Sokongan boleh laras meletakkan rod, dan tekanan terkawal dikenakan pada titik terpilih untuk membetulkan lenturan. Proses ini memerlukan penjagaan kerana daya yang berlebihan boleh menyebabkan kerosakan setempat atau tegasan baki.
Matlamatnya bukan sahaja untuk menjadikan joran kelihatan lurus. Matlamatnya adalah untuk memastikan joran berputar dengan lancar, memindahkan tenaga dengan cekap dan membantu memastikan mata gerudi berada pada laluan lubang yang dimaksudkan.
Memesin Badan Rod Gerudi dan Bahagian Ulir
Selepas pemeriksaan dan pelurusan yang masuk, rod gerudi bergerak ke dalam pemesinan. Laluan yang tepat bergantung pada reka bentuk rod, sistem ulir, gaya gandingan dan keupayaan proses pengilang.
Bahagian berulir adalah penting kerana ia menyambungkan rod gerudi kepada penyesuai shank, lengan gandingan dan mata gerudi. Sambungan ini mesti menahan hentaman dan putaran berulang tanpa melonggarkan, menyakitkan atau kehilangan ketepatan dimensi.
Kawasan ulir mungkin ditempa secara terbalik sebelum pemesinan. Penebangan meningkatkan keratan rentas bahan dalam zon sambungan, yang boleh menyediakan lebih banyak bahan untuk ulir dan meningkatkan kekuatan kawasan sambungan. Bergantung pada reka bentuk, pengeluar juga boleh menggunakan kimpalan geseran untuk menyambungkan penyesuai berulir atau bahagian hujung pada badan rod.
Kimpalan geseran boleh digunakan dalam dua cara biasa. Satu pendekatan menyambungkan komponen hujung terlebih dahulu dan kemudian memesin benang akhir. Pendekatan lain pula memesin bahagian benang sebelum komponen kimpalan geseran disambungkan ke badan rod. Kaedah terbaik bergantung pada reka bentuk produk, kelayakan kimpalan, urutan pemesinan dan keperluan kawalan kualiti.
Selepas penempaan atau kimpalan, mesin pelarik salinan hidraulik atau mesin pelarik CNC akan memproses profil luaran dan geometri ulir. Dimensi ulir yang tepat adalah penting. Pemadanan ulir yang lemah boleh menyebabkan pemindahan tenaga yang berkurangan, haus yang dipercepatkan, sukar untuk melepaskan gandingan atau kegagalan sambungan awal.
Pemesinan tambahan mungkin termasuk slot pemegang, sepana rata atau ciri berkaitan pemacu. Proses penggilingan mendatar boleh mencipta butiran ini dengan lokasi dan saiz yang konsisten.
Penyediaan Permukaan Sebelum Rawatan Haba
Sebelum rawatan haba, permukaan rod mestilah bersih. Sandblasting atau shot blasting biasanya digunakan untuk membuang minyak, kerak dan produk pengoksidaan daripada badan rod.
Langkah ini penting kerana pencemaran permukaan boleh menjejaskan konsistensi rawatan haba dan menyukarkan pemeriksaan kemudian. Permukaan yang bersih juga membolehkan pengilang mengenal pasti kecacatan pemesinan yang jelas, penyelewengan kimpalan atau kerosakan permukaan sebelum rod memasuki relau.
Penyediaan permukaan bukan sahaja kosmetik. Ia menyokong rawatan haba yang boleh diulang, hasil pengelupasan tembakan yang lebih baik dan perlindungan kakisan yang lebih berkesan selepas pengeluaran.
Rawatan Haba untuk Rintangan Haus dan Kekuatan Keletihan
Rawatan haba merupakan salah satu peringkat terpenting dalam pembuatan rod gerudi. Rod gerudi hidraulik selalunya diperbuat daripada keluli pengerasan udara aloi tinggi berkarbon rendah atau gred keluli aloi berkaitan yang dipilih kerana keupayaannya untuk membentuk lapisan luar yang keras sambil mengekalkan teras yang kukuh.
Dua laluan rawatan biasa ialah pengkarbonan dan pengerasan permukaan induksi.
Pengkarbonan memperkayakan permukaan rod dengan karbon dalam atmosfera relau yang kaya dengan karbon. Proses ini boleh mewujudkan bekas tahan haus di bahagian luar rod dan, bergantung pada prosesnya, di dalam dinding lubang pembilasan. Selepas pengkarbonan, rod disejukkan dan ditempa untuk mencapai keseimbangan yang diingini antara kekerasan permukaan dan ketahanan teras.
Artikel sumber tersebut menerangkan suhu pengkarbonan kira-kira 925°C dan memberikan rujukan kekerasan permukaan HRC 58-60 dengan kekerasan teras berhampiran HRC 43. Angka-angka ini harus dianggap sebagai contoh proses dan bukannya spesifikasi universal. Tetapan sebenar mesti disahkan oleh jurutera rawatan haba yang berkelayakan berdasarkan gred keluli, dimensi rod, keperluan kedalaman bekas dan piawaian pengeluaran tempatan.
Pengerasan permukaan induksi menggunakan pemanasan frekuensi tinggi, diikuti dengan pelindapkejutan dan pembajaan, untuk mengeraskan zon terpilih. Badan rod boleh dirawat terlebih dahulu, diikuti dengan rawatan tambahan pada bahagian ulir. Pendekatan ini membolehkan pengeluar memfokuskan pengerasan di tempat haus paling tinggi sambil mengekalkan ketahanan di kawasan lain.
Kedua-dua kaedah ini boleh menghasilkan rod gerudi yang andal apabila dikawal dengan betul. Pilihannya bergantung pada jangka hayat lesu yang diperlukan, keadaan batuan, kedalaman penggerudian, reka bentuk rod, peralatan yang tersedia dan sasaran ekonomi.
Suntikan Peening dan Rawatan Lubang Dalaman
Selepas rawatan haba, rod mungkin menerima pengelupasan. Proses ini mengebom permukaan dengan pengelupasan keluli kecil atau media lain untuk memperkenalkan tegasan mampatan yang bermanfaat pada lapisan luar.
Bagi rod gerudi, pengelupasan tembakan boleh membantu meningkatkan rintangan lesu dengan mengurangkan kesan ketidaksempurnaan permukaan kecil. Memandangkan rod mengalami hentaman dan putaran berulang, prestasi lesu merupakan satu kebimbangan utama.
Lubang pembilasan juga mungkin menerima rawatan suntikan dalaman. Permukaan dalam terdedah kepada udara berkelajuan tinggi, air dan keratan gerudi yang kasar. Memperbaiki keadaan permukaannya dapat menyokong jangka hayat yang lebih lama dan mengurangkan kemungkinan masalah berkaitan haus dalaman.
Proses ini mesti dikawal dengan teliti. Saiz tembakan, keamatan, liputan atau penyediaan permukaan yang tidak betul boleh mengurangkan manfaat atau menyebabkan kerosakan permukaan yang tidak diingini.
Pelurusan dan Pemeriksaan Akhir
Rawatan haba boleh menyebabkan perubahan dimensi kecil atau herotan. Atas sebab ini, rod siap sering menjalani pelurusan ketepatan selepas rawatan haba dan pengelupasan tembakan.
Mesin pelurus hidraulik dengan kawalan penunjuk dail boleh membantu memastikan rod memenuhi toleransi kelurusan yang diperlukan. Kelurusan adalah penting untuk putaran dan kualiti lubang yang stabil. Rod dengan larian keluar yang berlebihan boleh meningkatkan getaran, mempercepatkan haus benang dan menyumbang kepada sisihan lubang gerudi.
Pemeriksaan akhir hendaklah merangkumi pemeriksaan untuk:
Panjang keseluruhan dan diameter luar
Profil benang dan padanan benang
Kelurusan dan kehabisan rod
Keadaan permukaan
Kekerasan rawatan haba
Keadaan lubang siram
Integriti kimpalan di mana kimpalan geseran digunakan
Perlindungan perlindungan kakisan
Bagi aplikasi yang mencabar, pengeluar juga boleh menggunakan ujian tanpa pemusnah tambahan atau pemeriksaan metalurgi untuk mengesahkan kualiti kimpalan, kedalaman bekas dan keadaan bahan dalaman.
Perlindungan dan Penyimpanan Kakisan
Peringkat terakhir ialah perlindungan kakisan. Salutan atau minyak anti-karat khas boleh disapu pada permukaan rod luaran dan lubang siram dalaman. Ini melindungi alat semasa pengangkutan, penyimpanan dan tempoh tidak digunakan.
Kakisan boleh merosakkan ulir, mengurangkan kualiti sambungan dan mewujudkan lubang yang mungkin menjadi titik permulaan keletihan. Oleh itu, pembungkusan yang betul, penyimpanan kering dan perlindungan ulir adalah sebahagian daripada mengekalkan kualiti rod gerudi selepas pembuatan.
Kesimpulan
Rod gerudi hidraulik dihasilkan melalui lebih daripada sekadar pemotongan dan penguliran mudah. Prestasi akhir rod gerudi bergantung pada pemeriksaan bahan, pelurusan, pemesinan yang tepat, rawatan haba terkawal, pengukuhan permukaan, penjajaran akhir dan perlindungan kakisan.
Bagi kontraktor penggerudian, nilai rod gerudi harus diukur dengan meter yang digerudi dengan andal, kelurusan lubang yang stabil, masa henti yang berkurangan dan jumlah kos penggerudian yang lebih rendah. Bagi pengeluar, kawalan proses yang konsisten adalah asas untuk menghasilkan rod gerudi yang dapat menahan keadaan penggerudian batu yang mencabar.



