
Penyemperitan Hangat untuk Bit Kon: Laluan Praktikal untuk Pembuatan Alat Penggerudian Batu yang Lebih Baik
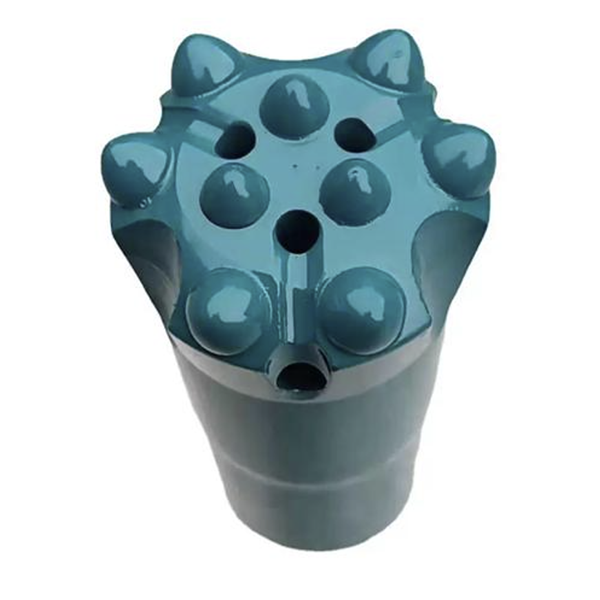
Bit kon merupakan komponen kerja kritikal dalam banyak aplikasi penggerudian dan penerokaan. Ia beroperasi dalam persekitaran yang kasar, menghadapi beban impak berulang dan digunakan dalam kuantiti yang banyak merentasi projek perlombongan, kuari, penggerudian geoteknik dan pembinaan. Disebabkan oleh keadaan ini, pengeluar mesti mengimbangi kekuatan bit, ketekalan dimensi, kecekapan pengeluaran dan kos bahan.
Pembuatan mata gerudi kon tradisional selalunya bermula dengan stok bar bulat dan bergantung pada proses pemusingan, penggilingan dan pemotongan lain untuk menghasilkan bentuk akhir. Laluan ini biasa dan fleksibel, tetapi ia juga boleh mewujudkan beberapa cabaran. Profil kompleks memerlukan lebih banyak masa pemesinan, penggunaan bahan boleh menjadi rendah dan aliran logam yang terganggu yang dihasilkan oleh pemotongan boleh mengurangkan rintangan lesu di kawasan yang sangat tertekan.
Penyemperitan panas menawarkan satu lagi pilihan pembuatan untuk reka bentuk bit kon terpilih. Dengan membentuk kosong yang dipanaskan dalam julat suhu terkawal di bawah suhu penghabluran semula bahan, pengeluar boleh mengurangkan rintangan ubah bentuk sambil mengekalkan kawalan dimensi yang baik dan aliran butiran dalaman yang lebih berterusan. Bagi pengeluar alat penggerudian, matlamatnya bukan sekadar untuk menggantikan pemesinan. Ia adalah untuk mewujudkan laluan pengeluaran yang lebih stabil yang menyokong kualiti, produktiviti dan kebolehpercayaan alat jangka panjang.
Mengapa Kaedah Pembentukan Bit Kon Penting
Alat penggerudian batu mesti memindahkan tenaga hentaman dengan cekap dari tali gerudi ke batu. Oleh itu, badan mata gerudi mesti menahan beban berulang, getaran, haus dan risiko keretakan lesu. Kualiti pembuatan mempunyai pengaruh langsung terhadap prestasi ini.
Apabila komponen berbentuk kon dihasilkan terutamanya melalui pemesinan, sejumlah besar bahan mungkin dikeluarkan dari bar asal. Ini boleh meningkatkan pembaziran dan memanjangkan masa kitaran. Pemesinan juga mendedahkan struktur logam asal dan bukannya membimbing aliran gentian di sekitar bentuk akhir.
Proses berasaskan pembentukan boleh memelihara lebih banyak bahan dan membantu garisan aliran dalaman mengikuti kontur luaran bahagian tersebut. Pada prinsipnya, ini boleh memberi manfaat kepada komponen yang mengalami beban kitaran. Walau bagaimanapun, hasil akhir bergantung kepada banyak faktor, termasuk pemilihan bahan, kawalan pemanasan, reka bentuk acuan, pelinciran, daya pembentukan, rawatan haba dan pemeriksaan kualiti.
Atas sebab ini, penyemperitan panas harus dilihat sebagai sistem pembuatan terkawal dan bukannya satu langkah pengeluaran sahaja.
Apakah Penyemperitan Hangat?
Proses penyemperitan sering dibahagikan kepada penyemperitan sejuk, penyemperitan suam dan penyemperitan panas mengikut suhu pembentukan.
Penyemperitan sejuk boleh memberikan ketepatan dimensi dan kualiti permukaan yang sangat baik, tetapi rintangan bahan terhadap ubah bentuk agak tinggi. Ini meningkatkan kapasiti tekan dan beban alat yang diperlukan. Bahagian yang dibentuk sejuk juga mungkin memerlukan rawatan tambahan untuk menguruskan pengerasan kerja.
Penyemperitan panas mengurangkan rintangan pembentukan dengan ketara, tetapi ia boleh menyebabkan lebih banyak pengoksidaan, ketepatan dimensi yang lebih rendah dan kemungkinan masalah kualiti permukaan.
Penyemperitan panas bertujuan untuk menyediakan laluan tengah. Bahan kerja dipanaskan di atas suhu bilik tetapi di bawah julat penghabluran semula. Pada suhu yang betul, bahan menjadi lebih mudah dibentuk berbanding penyemperitan sejuk sambil mengelakkan beberapa isu kawalan skala dan dimensi yang berkaitan dengan pembentukan suhu tinggi.
Untuk pembuatan bit kon, penyemperitan panas mungkin menawarkan beberapa kelebihan yang berpotensi:
Daya pembentukan yang lebih rendah berbanding penyemperitan sejuk
Kawalan dimensi yang lebih baik daripada banyak laluan pembentukan panas
Pengurangan pembaziran bahan berbanding operasi pemotongan yang meluas
Aliran logam yang berpotensi dipertingkatkan di sekitar profil bahagian
Kesesuaian untuk pengeluaran volum tinggi apabila kawalan perkakas dan proses telah mantap
Laluan Proses untuk Bit Kon Tersemperit Hangat
Proses biasa bermula dengan memilih diameter dan panjang kosong yang sesuai. Saiz kosong hendaklah diukur dengan teliti untuk meminimumkan ubah bentuk yang berlebihan sambil memastikan bahan yang mencukupi tersedia untuk mengisi rongga acuan. Penyediaan kosong yang baik menyokong pengisian yang stabil, mengurangkan risiko kecacatan dan membantu melindungi acuan pembentuk.
Bahan kerja kemudiannya dipanaskan pada suhu pembentukan yang ditentukan. Tetingkap suhu yang tepat bergantung pada gred keluli, geometri bahagian, tahap ubah bentuk dan keupayaan peralatan. Bagi keluli aloi karbon sederhana seperti 40Cr, perbincangan teknikal asal menunjukkan bahawa julat pembentukan panas yang terkawal boleh mengurangkan rintangan ubah bentuk sambil mengelakkan pengoksidaan permukaan yang teruk yang berkaitan dengan suhu yang jauh lebih tinggi.
Pemanasan induksi biasanya berguna kerana ia boleh memberikan pemanasan yang cepat dan boleh diulang. Walau bagaimanapun, suhu sasaran harus disahkan melalui ujian proses dan pemantauan pengeluaran. Pemanasan berlebihan boleh meningkatkan pengoksidaan dan skala permukaan, manakala pemanasan yang tidak mencukupi boleh meningkatkan beban pembentukan dan mempercepatkan haus acuan.
Selepas pemanasan, pelincir disapu pada benda kerja dan rongga acuan. Bahan kosong diletakkan ke dalam acuan, diletakkan dengan tepat, dan ditekan sehingga membentuk. Acuan akan terbuka selepas lejang pembentukan, dan sistem ejektor akan mengeluarkan benda kerja yang telah siap.
Ini kedengaran mudah, tetapi setiap peringkat memerlukan kawalan. Pemanasan yang tidak sekata, pelinciran yang lemah, saiz kosong yang salah atau penjajaran acuan yang tidak stabil boleh menyebabkan pengisian yang tidak lengkap, pelekatan, variasi dimensi atau kegagalan perkakas pramatang.
Peranan Pelinciran
Pelinciran merupakan salah satu bahagian terpenting dalam penyemperitan panas. Pelincir mesti mengurangkan geseran, melindungi permukaan acuan, membantu benda kerja mengalir ke dalam rongga, dan kekal berkesan pada suhu pembentukan.
Untuk pengeluaran bit kon, sistem pelincir mungkin termasuk bahan berasaskan grafit atau formulasi suhu tinggi lain yang sesuai untuk proses yang dipilih. Pelincir mesti melekat dengan andal pada permukaan acuan dan menghasilkan filem yang stabil semasa pembentukan. Jika pelinciran tidak konsisten, beban tekan boleh meningkat, kemasan permukaan boleh menurun, dan acuan mungkin haus lebih cepat.
Pengilang harus mengesahkan prestasi pelincir melalui percubaan yang mempertimbangkan suhu pembentukan, masa pengasingan, tekanan, bahan alat dan geometri bahagian. Pelincir yang berfungsi dengan baik pada satu reka bentuk tekan atau acuan mungkin tidak berfungsi dengan cara yang sama dalam persekitaran pengeluaran yang lain.
Pertimbangan Reka Bentuk Acuan
Reka bentuk acuan mempunyai impak yang besar terhadap sama ada proses penyemperitan panas stabil dan praktikal secara komersial. Bahan kerja berbentuk kon selalunya mempunyai diameter yang berubah-ubah dan kontur yang kompleks, jadi acuan mesti membimbing aliran bahan tanpa menyebabkan geseran berlebihan atau kepekatan tegasan setempat.
Struktur acuan belah boleh berguna untuk menanggalkan bit kon yang terbentuk. Sudut tirus permukaan pemadanan acuan adalah amat penting. Jika tirus terlalu besar, permukaan pemadanan mungkin terpisah di bawah beban. Jika terlalu kecil, acuan mungkin menjadi sukar untuk dilepaskan atau mungkin hilang kestabilan semasa proses.
Perbincangan teknikal asal mengenal pasti tirus 15 darjah sebagai rujukan berkesan dalam reka bentuk yang diuji. Nilai ini tidak boleh dianggap sebagai spesifikasi universal. Ia adalah rujukan proses yang mesti disahkan terhadap bahan sebenar, saiz bahagian, tan tekan dan struktur acuan yang digunakan dalam pengeluaran.
Mekanisme ejektor yang andal juga penting. Apabila bit kon yang terbentuk kekal terikat rapat dengan rongga penebuk atau acuan, penyingkiran manual boleh memperlahankan kitaran dan mewujudkan risiko keselamatan. Sistem berhenti dan ejeksi yang direka bentuk dengan betul membantu memisahkan bahan kerja daripada perkakas dan menyokong pengeluaran berterusan.
Faedah Pengeluaran dan Kawalan Kualiti
Berbanding dengan laluan yang didominasi pemesinan, penyemperitan panas boleh meningkatkan penggunaan bahan dan mengurangkan bilangan operasi pemotongan. Ia juga boleh meningkatkan kecekapan pengeluaran untuk bahagian yang boleh diulang dan bervolum tinggi. Teknologi ini amat menarik apabila geometri bahagian cukup kompleks untuk menjadikan pemesinan perlahan tetapi cukup piawai untuk mewajarkan perkakas khusus.
Namun begitu, penyemperitan panas bukanlah pilihan terbaik untuk setiap bit kon secara automatik. Pelaburan perkakas, penyelenggaraan acuan, keupayaan penekan, konsistensi bahan dan sumber kawalan kualiti mesti dipertimbangkan.
Pelan pemeriksaan yang mantap harus merangkumi pemeriksaan dimensi, pemeriksaan keadaan permukaan, pengesahan kekerasan selepas sebarang rawatan haba yang diperlukan, dan penilaian kecacatan dalaman apabila aplikasi memerlukannya. Pengilang juga harus memantau daya pembentukan, suhu kosong, keadaan pelinciran, dan trend haus acuan. Rekod ini memudahkan untuk mengenal pasti hanyutan proses sebelum ia menjadi masalah kualiti.
Kesimpulan
Penyemperitan panas menyediakan laluan yang menjanjikan untuk mengeluarkan bit kon dan komponen alat penggerudian batu lain yang memerlukan kekuatan, konsistensi dan pengeluaran yang cekap. Dengan menggabungkan pemanasan terkawal, pelinciran yang sesuai, reka bentuk acuan yang stabil dan lontaran yang andal, pengeluar dapat mengurangkan rintangan pembentukan sambil mengekalkan ketepatan dimensi yang berguna dan meningkatkan penggunaan bahan.
Pengajaran yang paling penting ialah proses pembentukan mesti direkayasa sebagai satu sistem yang lengkap. Suhu, geometri kosong, perkakas, pelinciran, kapasiti tekan dan piawaian pemeriksaan semuanya berfungsi bersama. Dengan pengesahan yang teliti, penyemperitan panas boleh menjadi kaedah pembuatan yang berharga untuk syarikat alat penggerudian yang ingin meningkatkan produktiviti dan ketahanan produk.



